Controllo delle emissioni industriali: principi di funzionamento ed efficienza degli abbattitori multistadio
Artur Cokaj — Ricercatore e progettista di tecnologie per il trattamento dell’aria
Inventore, titolare del brevetto per invenzione industriale n. 102022000000572
Preposto alla Gestione Tecnica D.M. 37/2008 Lett. A, C, D, E
Il trattamento delle emissioni industriali parte dall’analisi delle sostanze presenti nel flusso aeriforme. Un’emissione può contenere particolato solido, aerosol liquidi, sostanze condensabili e contaminanti in fase gassosa. Queste componenti hanno proprietà diverse e richiedono meccanismi di separazione specifici.
Gli scrubber a umido utilizzano il contatto tra il flusso aeriforme e una fase liquida. Nel trattamento del particolato e degli aerosol, l’obiettivo è intercettare le particelle e trasferirle al liquido di lavaggio. Nel trattamento dei contaminanti gassosi interviene invece il trasferimento di massa tra gas e liquido, legato alla solubilità della sostanza, alla temperatura, alle condizioni di equilibrio e, quando previsto, alle reazioni chimiche nella soluzione di lavaggio.
La distinzione è importante: un’efficienza misurata sul particolato non può essere attribuita automaticamente a COV, gas acidi o altre sostanze presenti in fase gassosa.
Perché utilizzare più stadi di trattamento
In presenza di emissioni complesse può essere utile suddividere il trattamento in più zone consecutive. Ogni stadio viene progettato per svolgere una funzione definita sul flusso.
Una configurazione può prevedere, per esempio, una prima sezione per il condizionamento e la separazione del particolato, una fase successiva di assorbimento gas-liquido e, quando necessaria, una sezione finale per limitare il trascinamento delle gocce.
In altre applicazioni gli stadi possono essere interamente fisici e utilizzare acqua senza reagenti chimici.
Multistadio non significa quindi necessariamente multireagente. La sequenza deve essere scelta in funzione del contaminante e delle condizioni reali dell’impianto.
Quando più stadi indipendenti agiscono in sequenza sullo stesso contaminante, l’efficienza complessiva teorica può essere espressa come:
ηtot = 1 − (1 − η₁)(1 − η₂)…(1 − ηₙ)
Il risultato reale dipende però dalle condizioni operative. Aumentare il numero degli stadi non produce automaticamente un aumento proporzionale dell’efficienza.
Contatto gas-liquido e rapporto L/G
Nei sistemi a umido la distribuzione del liquido e il contatto con il flusso aeriforme hanno un ruolo diretto sulle prestazioni.
Uno dei parametri utilizzati nella progettazione è il rapporto liquido/gas (L/G), cioè il rapporto tra la portata del liquido di lavaggio e quella del gas trattato.
Una portata di liquido insufficiente può ridurre la capacità di intercettazione o di assorbimento. Un aumento eccessivo, invece, comporta maggiori consumi di pompaggio e modifica le condizioni fluidodinamiche della macchina.
Anche la velocità del gas deve essere compatibile con la geometria del sistema. Velocità elevate possono aumentare il trascinamento delle gocce e le perdite di carico; valori non adeguati possono ridurre il contatto utile tra gas e liquido.
Il dimensionamento deve quindi trovare un equilibrio tra portata, velocità, distribuzione dell’acqua, tempo di contatto e perdita di carico.
Quando servono reagenti chimici
L’acqua è il liquido di lavaggio più semplice, ma non tutti i contaminanti gassosi sono sufficientemente solubili in acqua.
In alcune applicazioni vengono utilizzate soluzioni contenenti reagenti che aumentano la capacità di assorbimento o provocano una reazione chimica con il contaminante trasferito nella fase liquida.
Il pH può diventare un parametro di processo e, in presenza di specifiche reazioni di ossidoriduzione, può essere controllato anche il potenziale Redox.
La scelta non può essere stabilita in modo generico. Occorre conoscere la composizione dell’emissione, la concentrazione delle sostanze presenti, la portata, la temperatura e le caratteristiche chimiche del contaminante.
Particolato e contaminanti gassosi non sono la stessa cosa
Nel linguaggio comune si utilizza spesso il termine “fumo” per indicare l’intero flusso che esce da un processo di combustione o produzione.
Dal punto di vista tecnico, quel flusso può contenere contemporaneamente gas, particelle solide, aerosol e sostanze condensabili.
Un abbattitore destinato al particolato deve creare le condizioni perché le particelle vengano intercettate e separate dal flusso.
Un sistema destinato all’assorbimento di contaminanti gassosi deve invece consentire il trasferimento delle molecole dalla fase gassosa alla fase liquida.
Le due funzioni possono essere integrate nello stesso impianto, ma devono essere dimensionate e valutate separatamente.
Questa distinzione deve essere mantenuta anche quando si parla di efficienza: ogni percentuale di abbattimento deve indicare quale sostanza è stata misurata e in quali condizioni è stata eseguita la prova.
Il principio multistadio negli abbattitori ad acqua ETC
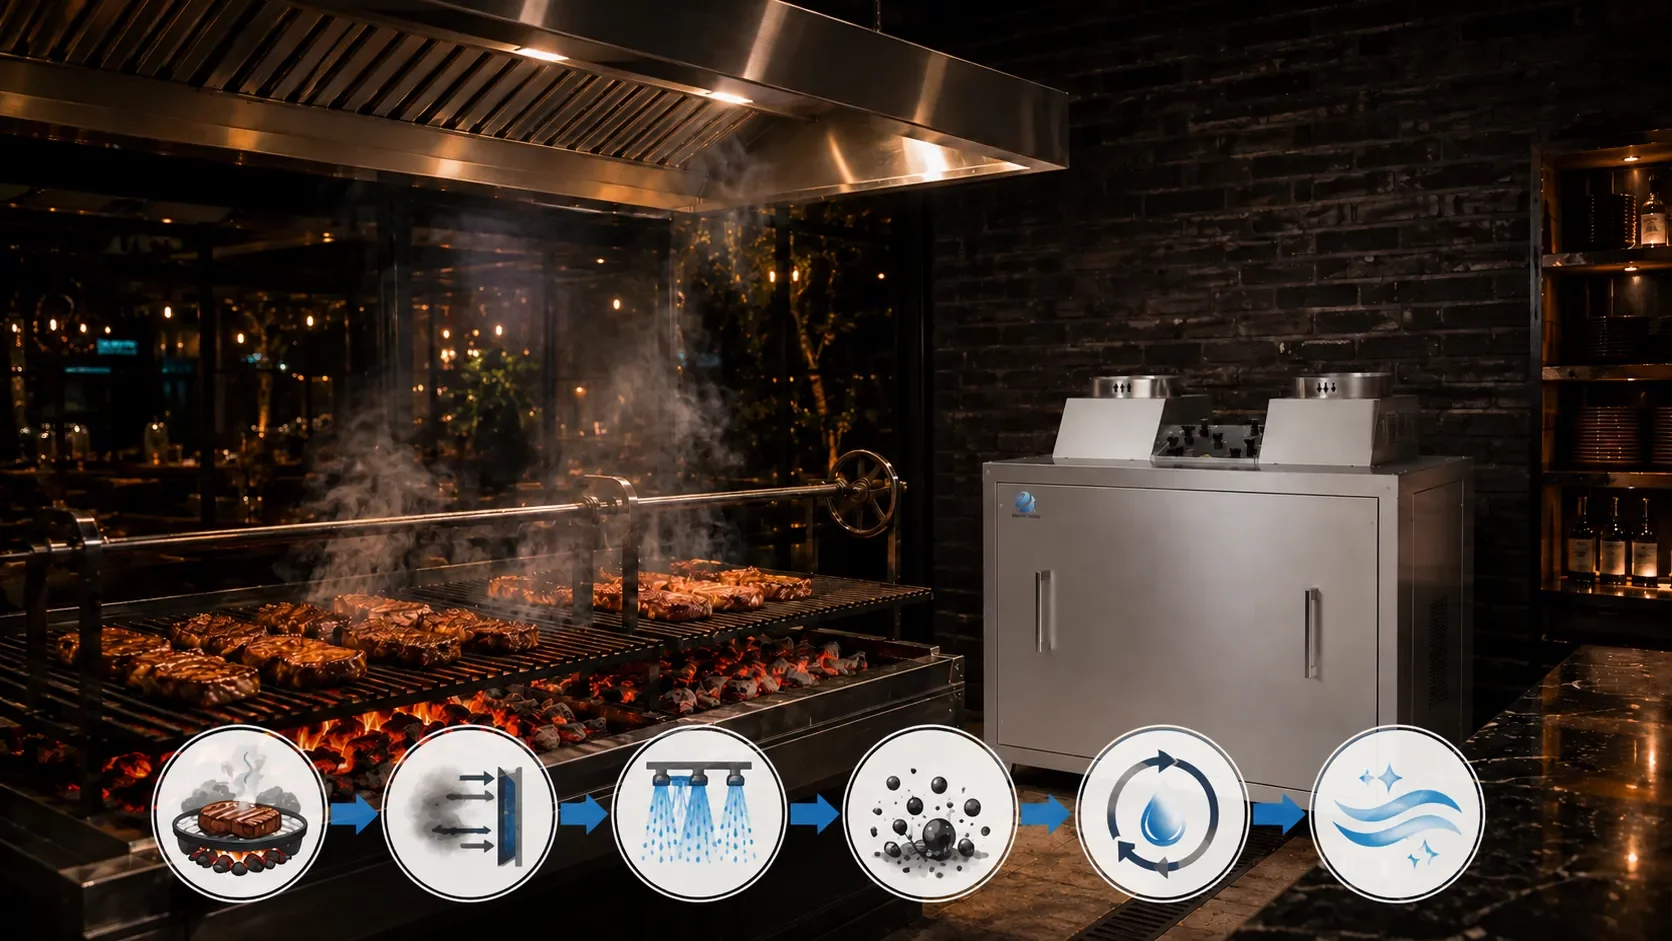
Negli abbattitori ad acqua ETC destinati al trattamento del particolato, il processo utilizza più meccanismi fisici sullo stesso flusso aeriforme.
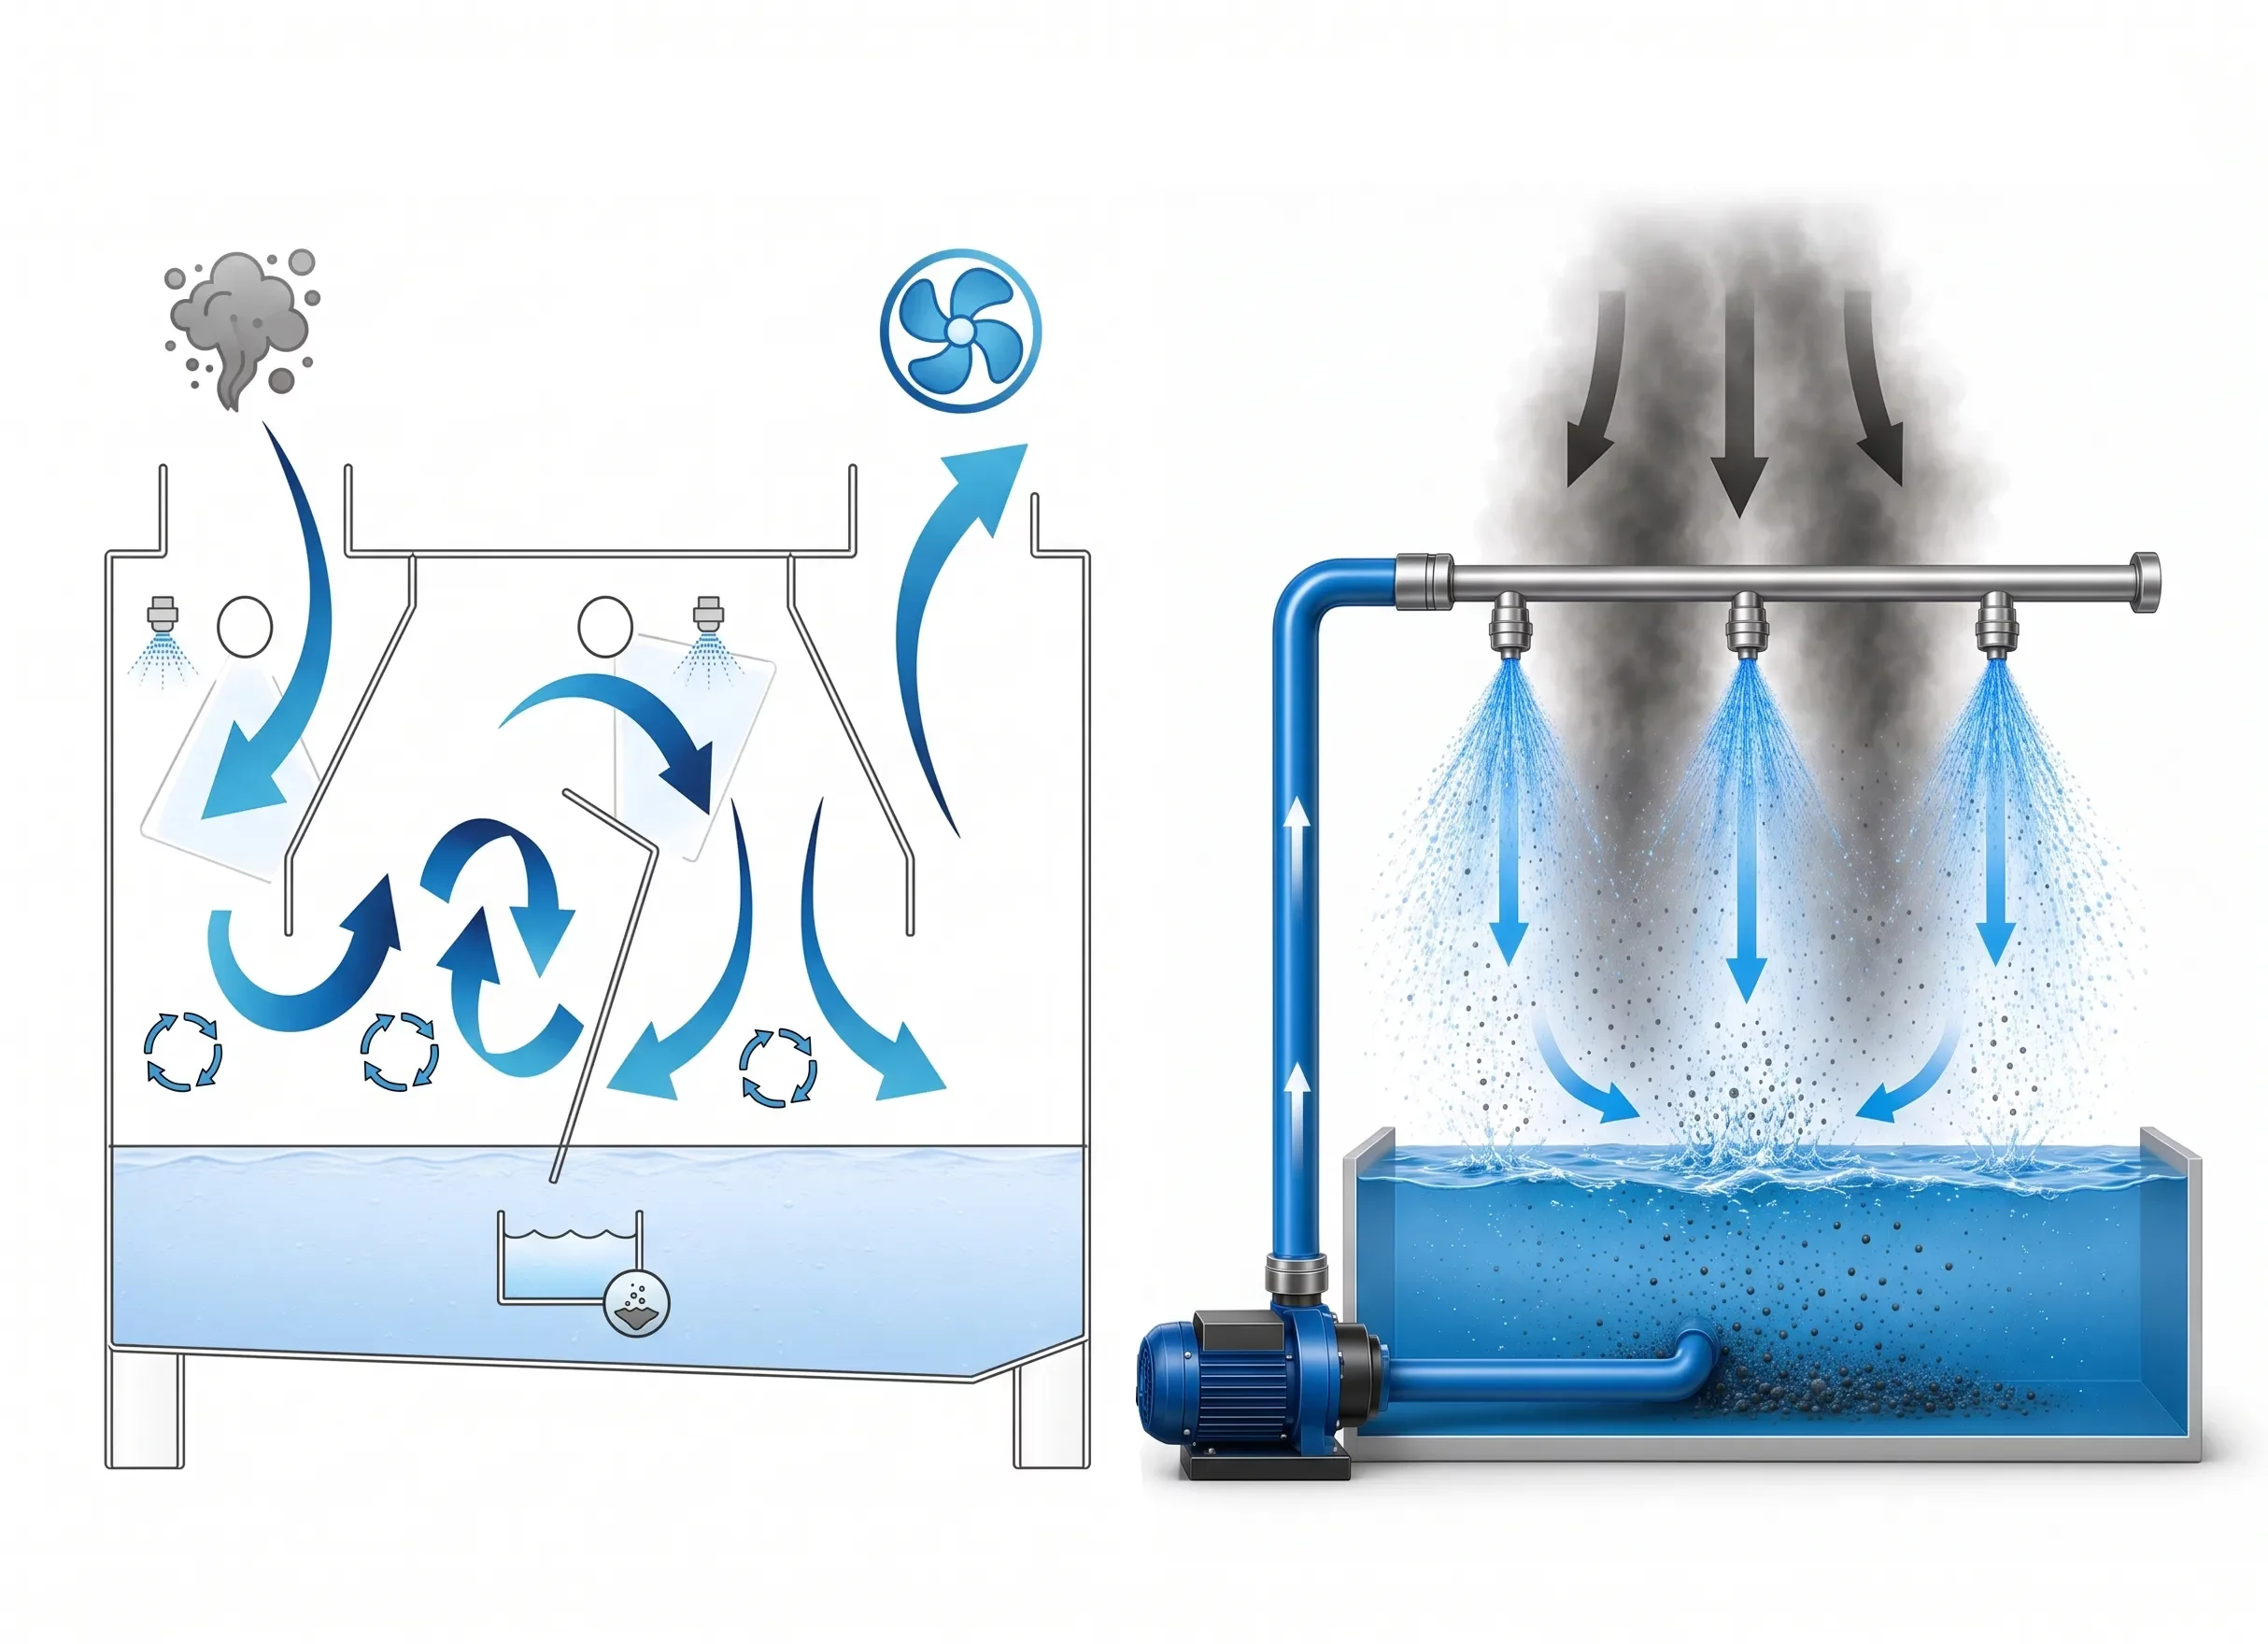
L’acqua viene distribuita all’interno della camera di trattamento e interagisce con le particelle trasportate. La geometria proprietaria del percorso interno impone inoltre variazioni di direzione al flusso, sfruttando l’inerzia delle particelle e la loro interazione con le gocce e con le superfici bagnate.
Il materiale intercettato viene quindi separato dal flusso e convogliato verso la parte inferiore dell’apparecchiatura, dove può avvenire la decantazione.
Il processo combina quindi interazione idrodinamica, separazione inerziale e decantazione gravitazionale, senza elementi filtranti meccanici sostituibili all’interno della macchina.
In questa applicazione il termine multistadio indica la successione di differenti fenomeni fisici di separazione e non un trattamento chimico dei contaminanti gassosi.
Come interpretare correttamente un dato di efficienza
Una percentuale di abbattimento, da sola, fornisce un’informazione incompleta.
Per valutarla occorre conoscere almeno:
il contaminante misurato;
la concentrazione a monte e a valle;
il metodo di prova;
la configurazione sottoposta a misura;
le condizioni operative;
il laboratorio che ha eseguito la prova.
Un valore misurato sul particolato totale documenta quindi il comportamento del sistema verso quel parametro nelle condizioni sottoposte a verifica. Non dimostra automaticamente la stessa efficienza verso sostanze chimicamente diverse.
La corretta lettura dei dati permette di distinguere una prestazione realmente misurata da una semplice dichiarazione commerciale.
Criteri di progettazione e controllo
Prima di scegliere un sistema di abbattimento è necessario caratterizzare il flusso da trattare. I principali dati di progetto comprendono:
portata del flusso aeriforme;
temperatura e umidità;
natura e concentrazione dei contaminanti;
presenza di particolato e aerosol;
distribuzione dimensionale delle particelle, quando disponibile;
solubilità delle componenti gassose;
variazioni del carico durante il processo;
perdita di carico disponibile;
limiti emissivi applicabili;
compatibilità dei materiali con le sostanze trattate;
disponibilità e gestione dell’acqua e degli eventuali reagenti.
Durante il funzionamento possono essere controllati, secondo la tecnologia adottata, portata del gas, portata del liquido, temperatura, livello dell’acqua, perdita di carico, pH e altri parametri specifici del processo.
Variazioni anomale rispetto alle condizioni di progetto possono indicare accumuli, modifiche della portata, distribuzione non corretta del liquido o altre condizioni che richiedono una verifica.
Il monitoraggio operativo non sostituisce le misure delle emissioni eventualmente previste dalle autorizzazioni o dalla normativa applicabile.
La progettazione parte dall’emissione reale
Non esiste una configurazione multistadio valida per qualsiasi impianto.
In alcuni casi è sufficiente un trattamento fisico ad acqua per separare il particolato. In altri occorre un processo di assorbimento. Quando il flusso contiene contaminanti con caratteristiche molto differenti può essere necessario integrare più sezioni, ciascuna con una propria funzione.
Ogni stadio aggiunto comporta anche perdita di carico, consumo energetico, manutenzione e costi di gestione. Per questo deve avere una funzione tecnica definita.
L’efficienza di un sistema multistadio dipende dalla relazione tra caratteristiche dell’emissione, principio di trattamento, fluidodinamica e condizioni operative.
La corretta progettazione segue quindi una sequenza precisa: prima si caratterizza il flusso, poi si identifica il contaminante da trattare e infine si definisce il processo di separazione più adatto.
Fonti e riferimenti tecnici
U.S. Environmental Protection Agency — Monitoring by Control Technique: Wet Scrubber for Gaseous Control. Principi dell’assorbimento gas-liquido, configurazioni degli scrubber e parametri di controllo.
U.S. Environmental Protection Agency — Air Pollution Control Cost Manual. Documentazione tecnica sui sistemi di abbattimento a umido e sui criteri di progettazione degli assorbitori industriali.
European Commission — Joint Research Centre, Best Available Techniques Reference Document for Common Waste Gas Management and Treatment Systems in the Chemical Sector. Tecniche di gestione e trattamento delle emissioni industriali.
ETC Group S.r.l. — Documentazione tecnica sui sistemi ad acqua e sui principi fluidodinamici di separazione del particolato.
Architettura e dinamica di lavaggio del reattore multistadio
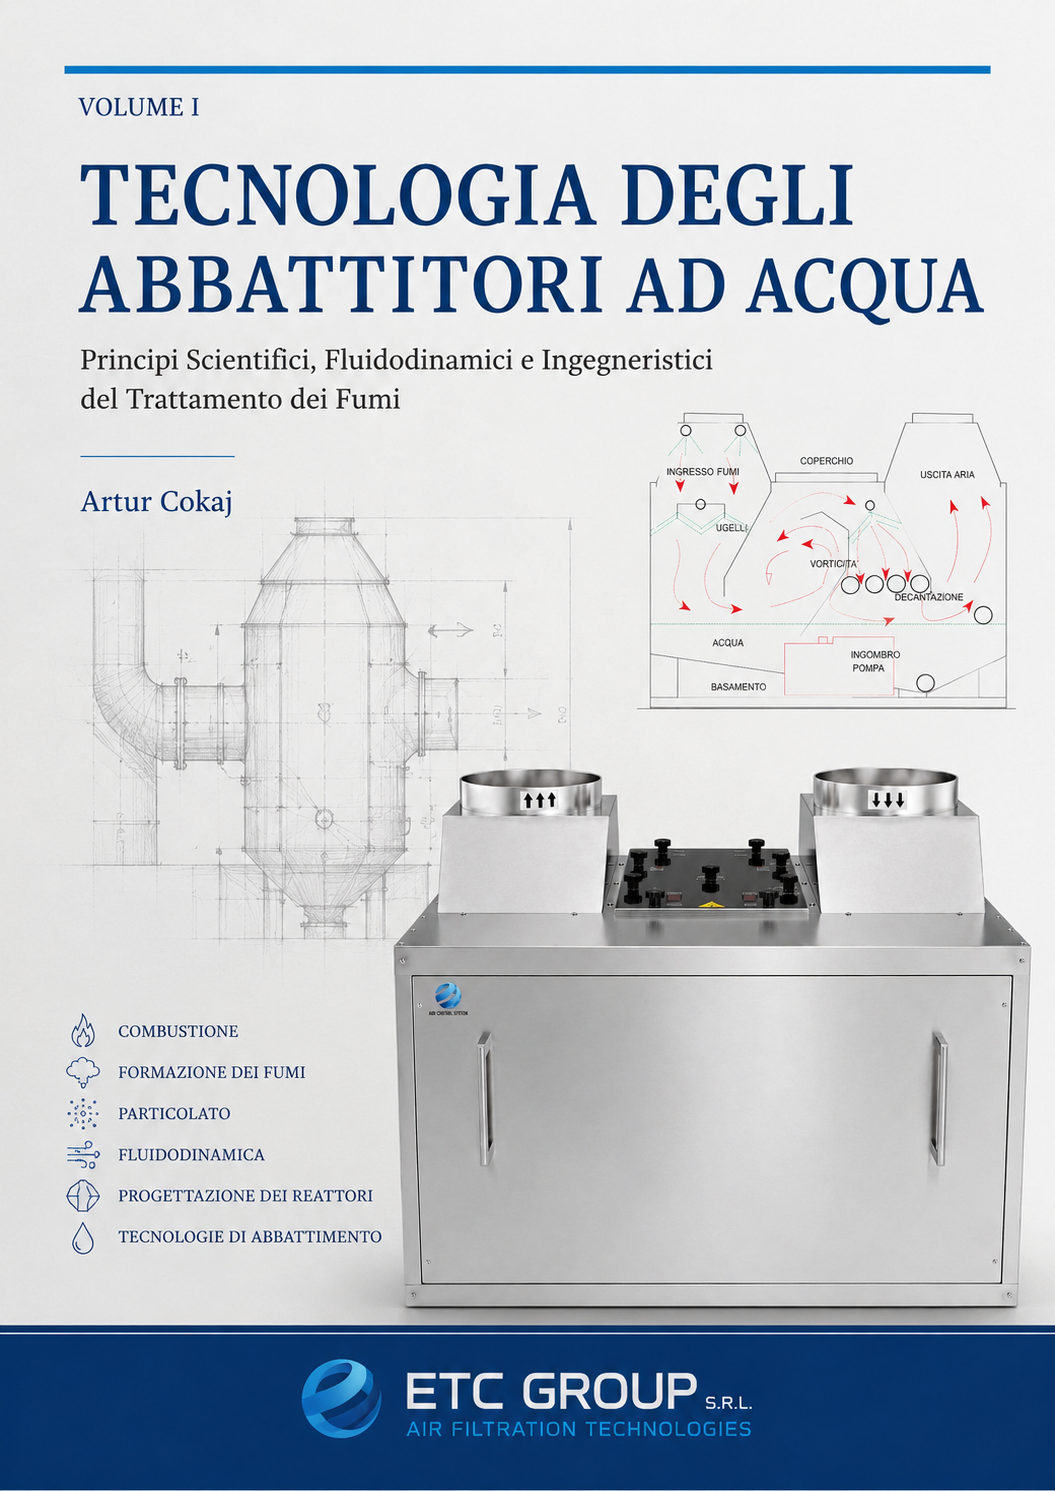
Nelle applicazioni per il trattamento di emissioni industriali complesse, l'unita ad umido integra in un unico reattore compatto le sequenze di contatto fluidodinamico e reazione chimica. Il flusso gassoso in ingresso attraversa progressivamente le diverse sezioni di lavaggio, dove l'azione combinata di ugelli atomizzatori e superfici ad alta area specifica massimizza il trasferimento di massa degli inquinanti. L'alimentazione differenziata dei reagenti per ogni singolo stadio permette di neutralizzare selettivamente composti acidi, alcalini od odorosi all'interno del medesimo corpo macchina. Il circuito integrato di ricircolo, monitorato continuamente nei parametri di pH e potenziale Redox, ottimizza il consumo idrico e chimico garantendo elevate efficienze di depurazione con ridotte perdite di carico.